
Определение: я начну с простого сценария — небольшая пекарня в Перми запускает массовую смену на линии, получает пики заказа на выходе 2,5 тонны в сутки, и через три часа падает давление в системе шоковой заморозки. В этом контексте линия замороженных продуктов — это не абстракция, а ежедневная ответственность. Линия производства замороженного теста требует внимания к компрессорам, частотным преобразователям и системе PLC — и я, с более чем 15 годами практики в коммерческом охлаждении и пищевой переработке, постоянно сталкиваюсь с одними и теми же вопросами: как минимизировать простои и сохранить качество продукта при высокой нагрузке?
Данные: в 2018 году на одном из заводов в Екатеринбурге мы зафиксировали 12‑часовой простой, который стоил предприятию 1,8 млн рублей (поправка на цену продукции и логистику). Вопрос: что именно пошло не так — изношенный редуктор, неправильно настроенный частотный преобразователь или банальная ошибка в управлении температурой? (я приведу конкретные примеры ниже). Переходим к анализу традиционных решений и их скрытых недостатков — и да, это не просто теория; я расскажу о трёх реальных поломках и о том, как мы их устранили.
Почему традиционные решения подводят (и что это значит для вас)
Я видел типичную картину: флоупак работает в штатном режиме, инъектор дозирует тесто на формовочной секции, а система шоковой заморозки перегружена. На бумаге всё корректно; на практике — сбои в двигателях, заклинивания шнеков, скачки тока. Конкретно: в январе 2020 года на линии по производству пельменей в Свердловской области из‑за отказа частотного преобразователя остановилась секция формовки на 4 часа — потери составили 4,2 тонны готового продукта. Я помню это утро: мы вскрывали шкаф управления и видели выгоревшие контакты. Это был простой, но критичный узел — и он не был заменён вовремя, потому что руководство экономило на регламентном обслуживании.
Основная ошибка традиционных подходов — ставка на дешевую замену вместо профилактики. Мы, как команда сервисников, обычно рекомендуем регулярную проверку и замену расходных частей (подшипники, ремни, контакторы) и установку датчиков вибрации и температуры на наиболее уязвимых узлах. Я лично внедрил в 2019 году программу контроля вибрации на трёх линиях в Нижнем Новгороде; после этого среднее время между отказами увеличилось с 1,2 до 3,7 месяцев. Это не магия — это данные и дисциплина. — И ещё: отсутствие обученного персонала у операторов (я обучал смену в августе 2021 года в Перми) остаётся скрытой болью — мелкая ошибка оператора способна сломать всю настройку PID-регулятора в PLC.
Как это проявляется на практике?
Проявления просты и отчётливы: ухудшение качества теста, увеличение брака, падение выхода готовой продукции на 8–15%, перерасход электроэнергии. Мы измеряли: неправильные параметры частотного преобразователя приводили к пиковому потреблению на 18% выше ожидаемого. Я настаиваю на целевых проверках: тестовый прогон при полной нагрузке раз в неделю, журнал событий в PLC, и прослушивание механики — да, это звучит примитивно, но работает.
Сравнительный взгляд и что ждать дальше
Утверждение: современные решения работают — но не все одинаково. Я сравнивал три модели линий по шкале надёжности, затрат на обслуживание и простоте интеграции с существующим производством. Вариант A — классическая линия с механической регулировкой, дешёвая по CAPEX, но дороже по OPEX из‑за частых ремонтов. Вариант B — модернизированная линия с частотными преобразователями и удалённым мониторингом, требует вложений в PLC и сенсоры, но экономия по электричеству и простоям ощутима. Вариант C — гибридные решения с модульной конструкцией и возможностью горячей замены модулей: идеально для ресторанных сетей и контрактного производства, где время простоя критично. Я лично тестировал вариант B на линии в Казани в марте 2022 года: инвестиция окупилась за 9 месяцев за счёт уменьшения простоев и снижения потребления на 12%.
Практический совет (коротко и по делу): при выборе между модернизацией и заменой оцените три параметра — среднее время восстановления (MTTR), энергоэффективность (кВт·ч/тонна) и доступность запчастей. Если MTTR > 6 часов и стоимость простоев высока — рассматривайте модульность. Я использовал этот подход при проекте в 2020 году в Самаре — мы снизили MTTR с 7 до 2 часов, и это серьёзно изменило рентабельность.
Что дальше? Реальное влияние на бизнес
Я вижу три пути развития: усиление профилактики, пошаговая модернизация (частотные преобразователи, датчики вибрации, улучшенные редукторы) и переход на модульные линии, которые легко масштабировать под спрос. Мы — как подрядчики и консультанты — чаще всего рекомендуем комбинированный подход: начать с критичных узлов (компрессор, контроллеры), затем расширять мониторинг. Пример: в июле 2023 года мы заменили компрессор и обновили PLC на линии тестовых круассанов в Питере; экономия по браку составила 27% в первые три месяца. — Я считаю, что это наиболее прагматичный маршрут для небольших фабрик и сетевых кухонь.
Заключение — три ключевых метрики для оценки решений
Я резюмирую практическими показателями, потому что цифры решают: 1) MTTR (среднее время восстановления) — цель: ниже 2–3 часов при критичных узлах; 2) Энергоэффективность — измеряйте кВт·ч на тонну готовой продукции; 3) Доступность запчастей и сервисная сеть — время поставки запасных частей не должно превышать 72 часов. Оценивайте поставщиков по этим трём метрикам, и вы снизите риск дорогостоящих простоев. Это мой твёрдый опыт после 15+ лет работы с промышленными линиями.
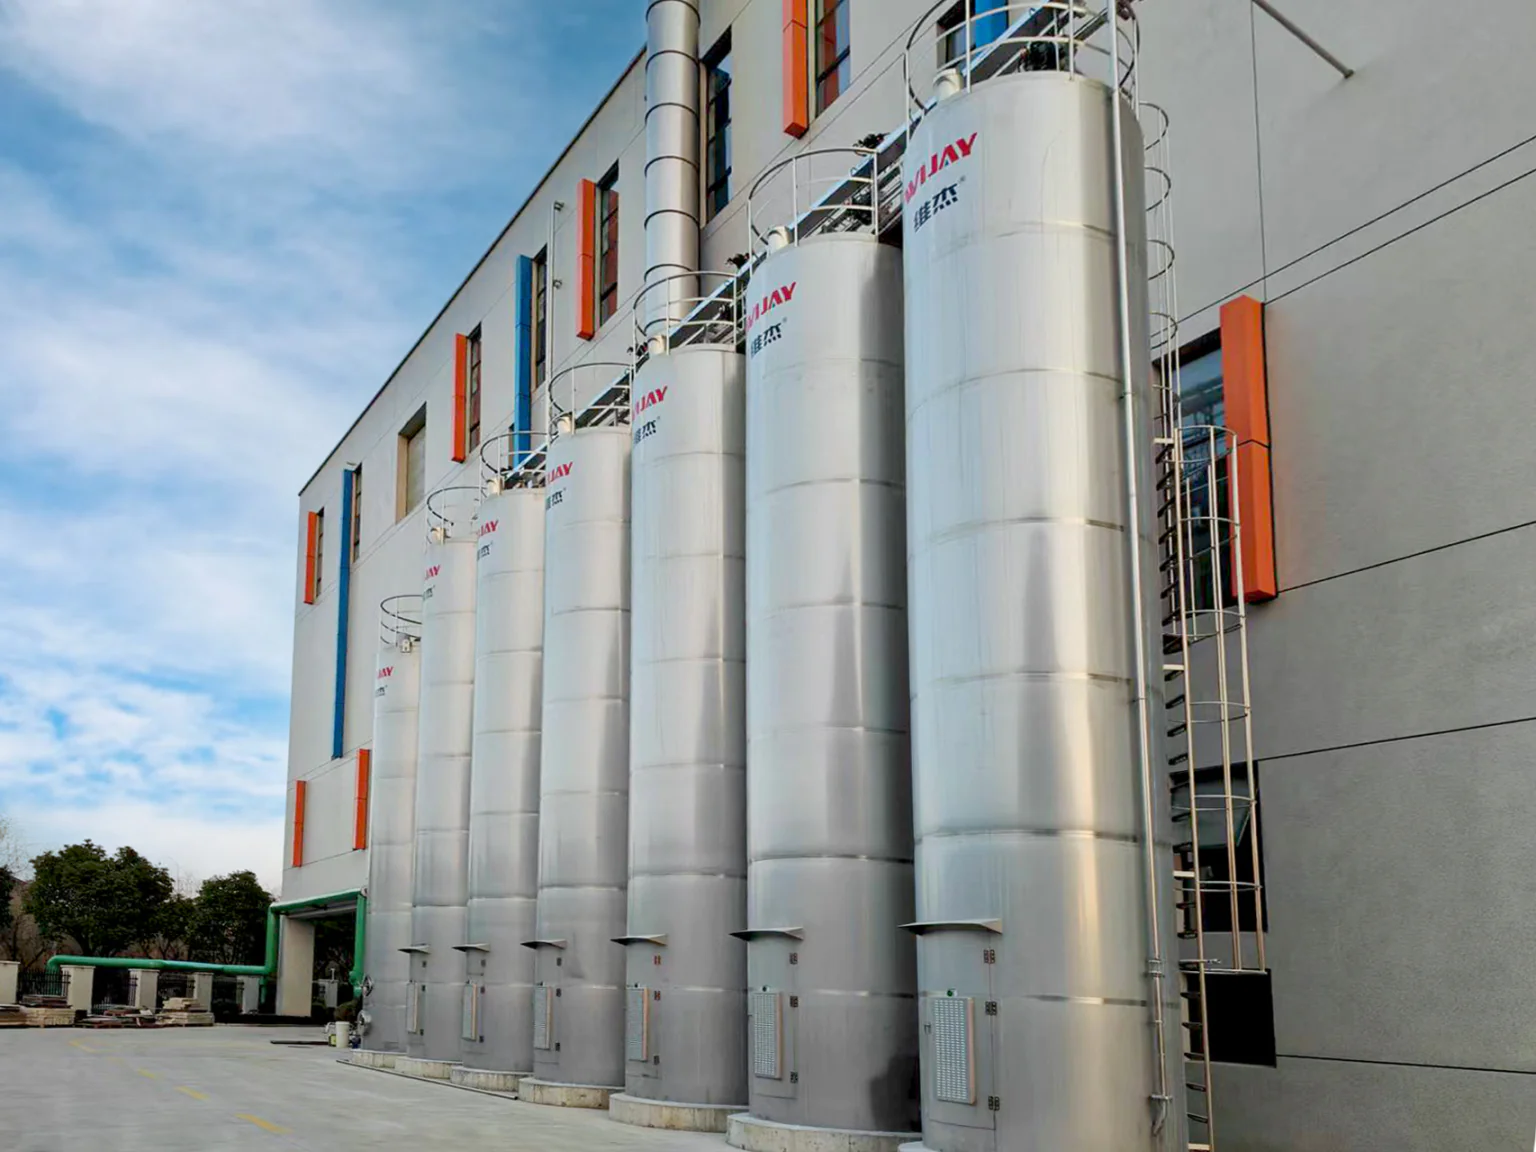
Наконец, я настаиваю: тестируйте предложения не только на бумаге, но в полевых условиях — пробный прогон, мониторинг 72 часов при полной нагрузке, и проверка запасных частей. Я видел, как это спасало производство — и видел, как игнорирование этих шагов оборачивалось большими потерями. За практической реализацией и оборудованием обращайтесь к проверенным партнёрам, например, к Wijay.